ABS 彫刻シート用 CNC ワークホールディング: 製造ガイド
ABS 彫刻シート用 CNC ワークホールディング: 製造ガイド
効率的な CNC 生産は、安定したシート ホールドダウン、きれいなスポイルボード、制御された真空ゾーン、計画された彫刻と切断の順序に依存します。これらのセットアップの決定は、テキスト、穴、外側のプロファイルを作成する際に、ABS 彫刻シートの位置を維持するのに役立ちます。
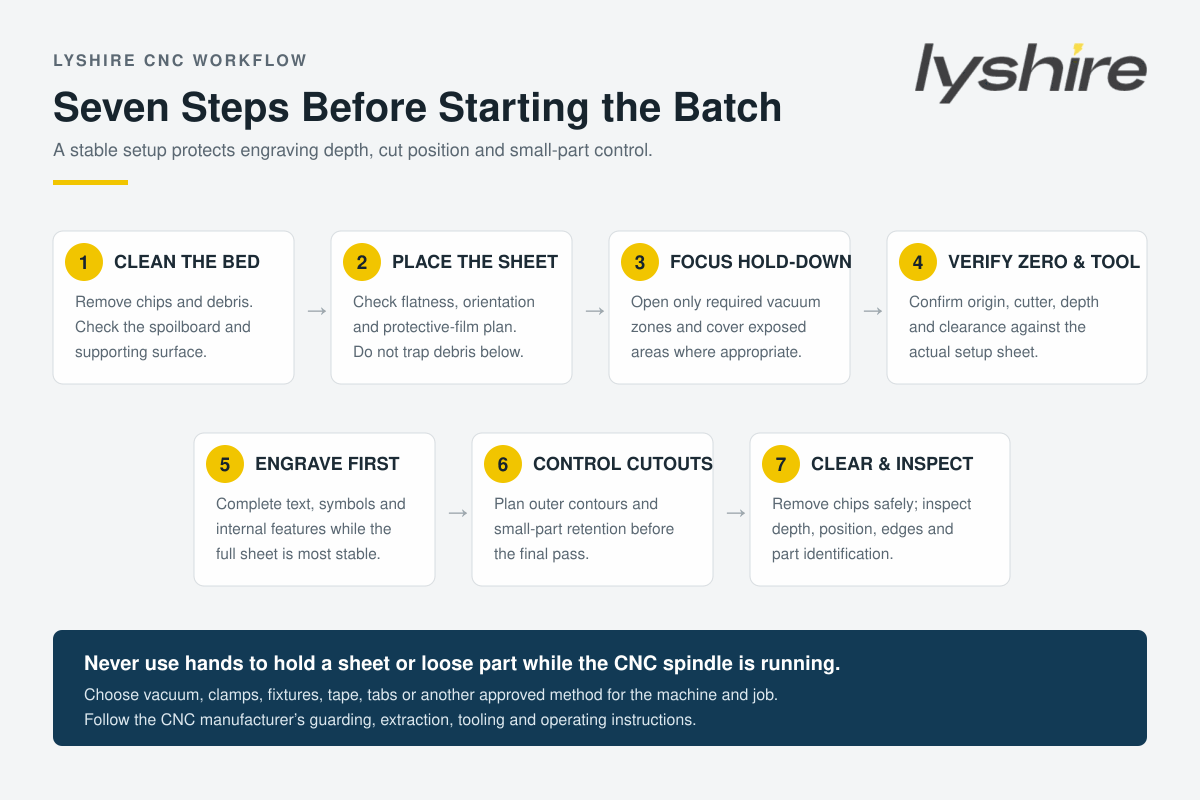
簡単な答え:テーブルを清掃して検査し、ゴミが捕捉されないようにシートを配置し、アクティブ領域の下に集中的にホールドダウンを配置し、ツールと Z 基準を確認し、シートが最も安定している間に彫刻し、最終的な輪郭切断中に小さな部品がどのように固定されたままになるかを計画します。最適な押さえ方法は、機械、部品の形状、生産ルートによって異なります。
ワークホールディングが部品の位置以上の影響を与える理由
ABS 彫刻シートの厚さはわずか 1.3 mm または 1.5 mm であることが多く、対照的なコアを露出させるために除去された表面層はさらに薄くなります。シートがツールに対して浮き上がったり、曲がったり、ずれたりすると、有効な彫刻深さがパネル全体で変化する可能性があります。細かい文字の芯が不均一に露出したり、穴が意図した位置から移動したり、外側の輪郭が彫刻されたアートワークと一致しなくなる場合があります。
したがって、ワークホールドはプロセス管理の一部であり、後付けではありません。 CNC メーカーの AXYZ は、不十分な真空や空気漏れにより、不正確な切削深さ、許容誤差の損失、および材料の移動が発生する可能性があると述べています。その技術的ガイダンスでは、清潔な犠牲ベッド、制御された真空ゾーン、テーブルとシートの間の破片の除去も強調されています。
この記事では、効率的なセットアップと処理シーケンスに焦点を当てます。承認された色、厚さ、表面状態、バッチ比較などの材料品質要件は、引き続き図面、仕様書、承認済みサンプル、および購入契約書で定義する必要があります。
実際のジョブに合わせて押さえ方を選択する
すべての CNC ルーター、シート サイズ、部品パターンに適合する単一の治具はありません。オペレーターは、機械メーカーの承認された方法に従い、ジョブでシート全体、シートの一部、大きなパネル、または多数の小さなラベルを使用するかどうかを評価する必要があります。
| 押さえルート | それが当てはまりそうなところ | コントロールすべきポイント |
|---|---|---|
| バキュームテーブル | 十分なカバー領域を持つフルまたはそれ以上のシート形式 | ゾーンの選択、スポイルボードの状態、漏れ、露出したテーブルの面積とパーツのサイズ |
| 薄型メカニカルクランプ | 部分的なシート、ブランク、または真空が不十分な機械 | ツールクリアランス、シート歪み、クランプ位置、衝突防止 |
| 治具または位置決めピン | リピートパーツと制御されたブランクサイズ | 再現可能な原点、クリアランス、ピン位置、図面の一貫性 |
| 承認されたテープまたはキャリア方式 | 必要に応じて小さな部品または二次サポート | 糊残り、表面保護、剥離力、機械適合性 |
| タブまたはオニオンスキン戦略 | CAM と仕上げ計画によってサポートされる入れ子になった小さな部品 | タブの位置、残りの材料、最終的な分離とエッジ仕上げの労力 |
バキュームテーブルは、クランプがツールパスを横切ることなく材料を保持できるため、ネストシート生産では一般的です。 AXYZ は、ポンプは一般に非多孔質材料に適しており、気流が犠牲層と真空ゾーンを通過して活性領域に吸引を集中させると説明しています。実際の装置の設計は異なるため、オペレータは他のショップの設定をコピーするのではなく、機械のマニュアルを使用する必要があります。
ステップ 1: スポイルボードとマシンベッドを準備する
ABS 彫刻シートを配置する前に、切りくず、ほこり、端材、接着剤の残留物を取り除きます。たとえ小さな破片であっても、局所的な高点が生じ、表面全体の接触が妨げられたり、真空漏れが発生したりする可能性があります。スポイラーボードにひどいカットマーク、損傷した部分、または意図した彫刻の深さに十分なレベルでなくなった表面がないか確認してください。
AXYZ では、Z 軸基準と真空性能の信頼性を維持するために、固定犠牲層をメンテナンスし、定期的にスキミングすることをお勧めします。適切なメンテナンス間隔は、作業負荷、工具、機械によって異なります。ベッドの実際の状態を考慮せずに、固定スケジュールをコピーしないでください。
ステップ 2: シートの配置と方向を検査する
掃除機またはクランプを開始する前に、シートが意図した方向にあり、正しい面が上を向いていることを確認してください。 2 層 ABS 彫刻シートの場合、面/コアの方向によって目に見える彫刻の色が決まります。ブラシ仕上げまたは方向性仕上げでは、関連する部品全体で一貫した木目の方向も必要です。
選択した操作中に保護フィルムを残す必要があるかどうかを確認します。答えは、正確な材料、フィルム、ツール、および必要な表面によって異なります。フィルムは取り扱い中に顔を保護する可能性がありますが、フィルムが損傷したり、浮き上がったり、不適切であると、検査や加工に支障をきたす可能性があります。すべての製品に1つのルールを適用するのではなく、サンプリング時にプロセスを確認します。
ステップ 3: アクティブ領域の下に真空を集中します
シートの位置に必要な真空ゾーンのみを開き、機器メーカーが推奨する未使用の露出領域をカバーします。覆われていない領域が大きいと、ワークピースの下で利用できる効果的なホールドダウンが減少する可能性があります。シートが大きなテーブルの一部のみをカバーする場合、ゾーニングが特に重要になります。
真空を適用した後、プログラムを実行する前にシートのいくつかの位置をチェックしてください。 1 つの角付近で安全に感じられるシート全体が、中央付近または反対側の端付近で持ち上がる可能性があります。ホールドダウンをテストまたは改善するために、稼働中のカッターの近くに手を置かないでください。機械を停止し、治具を安全に修正してください。
ステップ 4: 原点、カッター、彫刻深さを確認する
正しい工具、主軸方向、原点、安全高さ、Z 基準をセットアップシートと照らし合わせて確認してください。カッターの形状、切れ味、切りくずの排出は、ABS 彫刻構成と必要な詳細に一致する必要があります。工具が摩耗すると切削力と熱が増大し、バリが悪化したり、小さな部品が引っ張られたり、刃先が不均一になったりする可能性があります。
公称の表面層のみに依存するのではなく、代表的なテストを通じて彫刻の深さを設定します。目的は、不必要に深く切らずに顔をきれいに除去し、コアを露出させることです。制御されていない設定で繰り返し注文が開始されないように、ツールと承認された設定を記録します。
ステップ 5: 外側の輪郭を解放する前に彫刻します。
ジョブに彫刻とプロファイル切断の両方が含まれる場合、部品設計と CAM 戦略が許す限り、ワークピースは大きなシートの一部のままで、完全なテキスト、グラフィックス、および内部識別が行われます。通常、シートは、外部輪郭が個々のピースを分離する前に、最大の支持面積を有します。
内部の穴とスロットは、最終的な外部輪郭の前に処理することもできますが、正しい順序は工具、切りくずの流れ、部品の形状によって異なります。ツールパスのプレビューを確認して、衝突、不必要な素早い移動、狭い間隔の開始点、およびホールドダウンを早すぎる可能性のあるシーケンスを確認します。
ステップ 6: 最終切断中に小さな部品を制御する
ラベルが小さいと、ワークホールディングに特有の課題が生じます。部品の周囲の材料が除去されると、残りのシール領域が減少し、切削力によって部品が工具に向かって移動する可能性があります。 AXYZ は、小さな部品のホールドダウンが弱い原因として、磨耗したスポイルボード、過剰なオープン真空ゾーン、およびシートの下のチップを特に特定します。
機械と仕上げ計画に応じて、生産チームは集中真空、専用治具、承認されたテープまたはキャリア方法、タブ、または制御された残皮戦略を使用する場合があります。各オプションにより、サイクル タイムと仕上げ労働力が変わります。彫刻面やエッジを傷つけずに保持部分を分離できるかどうかをテストします。
ステップ 7: チップを管理し、バッチを検査する
効果的な切りくずの排出により、カッターの経路が見えるようになり、後のシートの下に破片が蓄積する可能性が減ります。ルーターの製造元の抽出および保護要件に従ってください。スピンドルの回転中は決して手で切りくずを取り除かないでください。
機械加工後、代表的な部品を検査して、彫刻のコントラスト、一貫した深さ、位置、エッジの品質、穴のサイズ、残りのタブ、傷、正しい面/コアの方向を検査します。視覚的に類似したコンポーネントが梱包中に混合されないように、カラー グループと変数データ バッチに直ちにラベルを付けます。
ネストによって制御を犠牲にすることなくシートの使用を改善できる方法
ネスティング ソフトウェアを使用すると、複数のラベルまたはパネルを 1 枚のシートに配置して、材料の歩留まりを向上させることができます。 MultiCam は、ネスティングを無駄を減らし歩留まりを最大化する方法であると説明する一方、真空テーブルが部品の保持と切断精度を向上させることにも言及しています。ただし、可能な限り密なネストが自動的に最良の生産ネストになるわけではありません。
カッター、切りくずの排出、タブ、および隣接する部品の間に安定した材料のための十分な隙間を残します。サポートされていない長いストリップを作成したり、プログラムが終了する前に多数の小さなパーツを解放したりするレイアウトは避けてください。部品の安定性を損なうことなく変更を減らす場合は、同一のツールと操作をグループ化します。
生産チーム向けの再現可能なセットアップ記録
簡単な設定記録により、1 人のオペレータの記憶への依存を減らすことができます。シートモデル、面/コアの向き、厚さ、シートのフォーマット、工具の識別、彫刻の深さ、送りと速度、原点、ホールドダウン方法、アクティブな真空ゾーン、保護フィルムの決定、ツールパスの順序、および受け入れられたサンプルを記録します。
LYSHIRE の注文の場合、一般的な ABS 彫刻の厚さは 1.3 mm と 1.5 mm ですが、その他の通常の厚さとプロジェクトの厚さも利用できます。正確なサイズと公差は、選択した製品仕様から取得する必要があります。 1 つの技術データシートをすべての建設に自動的に適用すべきではありません。
標準の ABS ルートは、CNC ルーティング、ロータリー彫刻、穴あけ、および鋸引きを目的としています。 CO2 レーザー プロジェクトでは、別個の PMMA/アクリル レーザー構成を使用する必要があります。材料選択に関するより広範な説明については、「LYSHIRE処理システムそして彫刻シート構造システム.
セットアップに起因することが多い問題
| 観察された問題 | 確認する設定項目 |
|---|---|
| シート全体で彫刻の深さが変化する | ベッドレベル、捕捉された破片、シートの平坦度、Z 基準、ツールの状態、および治具の圧力 |
| 外側の輪郭が刻印された文字からずれています | 真空漏れ、クランプの動き、カット順序、工具力、小物部品の保持力 |
| 小さなラベルは最終パス中に移動します | アクティブゾーン、スポイルボードの状態、露出エリア、タブ/キャリア方法、残りのシールエリア |
| エッジにバリや熱が見られる | 工具の切れ味、カッターの形状、主軸と送りの組み合わせ、切りくず排出およびパス数 |
| 加工後にキズがついてしまう | テーブルの清浄度、切り粉の除去、積層、フィルムの状態、部品の分離方法 |
| 繰り返しバッチには過剰な調整が必要 | セットアップ記録の欠落、異なるツール、未検証の材料、変更された原点、ベッドの状態または治具の配置 |
オペレーターの安全:CNC スピンドルの動作中は、絶対にシートや緩んだコンポーネントを手で持たないでください。承認された真空、クランプ、固定具、キャリア、タブ、またはその他の管理された方法を使用し、機械メーカーの保護および操作手順に従ってください。
CNC 対応 ABS 彫刻シートの RFQ 情報
CNC またはロータリープロセス、フェース/コアの色、仕上げ、厚さ、フルシートまたは完成部品の形式、アートワーク、最小の文字、穴、外側のプロファイル、バッキング、数量、梱包要件を LYSHIRE に伝えてください。プロジェクトに定義された平坦度、厚さ、または表面の許容要件がある場合は、それを図面または仕様に含めます。
LYSHIRE の標準 MOQ は 500 枚で、注文確認、在庫状況、梱包数によっては標準色が混在する場合があります。カスタムカットまたは完成部品をリクエストする購入者は、ネストの優先順位、部品の識別、許容可能なタブまたはキャリアの取り外し方法も提供する必要があります。
よくある質問
すべての ABS 彫刻シートに真空テーブルが必要ですか?
いいえ。シート処理には真空が一般的ですが、クランプ、固定具、承認されたテープ/キャリア方法、またはその他のソリューションが特定の機械や部品に適合する場合があります。機械の供給元の指示に従ってください。
通常、彫刻は外側の輪郭より前に完了する必要があるのはなぜですか?
パーツは通常、シートに接続されたままの状態でより多くのサポート領域を持ちます。最終的なシーケンスは、実際のジオメトリ、ツール、および CAM 戦略について検証する必要があります。
小さな部品が動かないようにするにはどうすればよいですか?
最初に真空ゾーニング、スポイルボードの状態、露出したエリアと破片を確認します。作業に応じて、固定具、キャリア、タブ、または制御された残皮方法により、追加の保持が提供される場合があります。
CNC 彫刻中は保護フィルムを貼ったままにしておく必要がありますか?
それは正確な素材、フィルム、操作によって異なります。フィルムが持ち上げたり、工具に巻きついたり、欠陥を隠したりすることなく表面を保護しているかどうかをテストします。
1 つのセットアップを 1.3 mm および 1.5 mm シートに再利用できますか?
そう思い込まないでください。選択した厚さの Z 参照、深さ、カットスルー方法、治具、およびツールパスを再確認します。
標準の ABS 彫刻シートは CO2 レーザーで加工できますか?
LYSHIREの標準ABS構成はCNC/ロータリールートに属します。 CO2 レーザー プロジェクトでは、別個の PMMA/アクリルベースのレーザー構成を使用する必要があります。
ABS CNC シートのリクエストを準備する
LYSHIRE に機械、材料の色、厚さ、アートワーク、仕上がりの形式、数量、ワーク保持の制約を送信します。技術チームは、関連する ABS 構成とサンプル ルートをレビューできます。
リシャーに連絡するCNC ワークホールディングの参考資料:AXYZ バキュームベッドのガイダンス, AXYZ小物押さえガイド, AXYZ犠牲床のメンテナンスそしてMultiCam ネスティングとバキュームテーブルの概要.