レーザーと回転彫刻プラスチック: 適切なシートの選び方
レーザー彫刻と回転彫刻のプラスチックの選択は、単にどちらの機械が速いかという問題ではありません。シート構造、ベースポリマー、キャップの厚さ、アートワーク、完成部品の要件、生産量はすべてプロセスに適合する必要があります。色や厚さだけで材料を選択すると、彫刻が不十分になったり、余分な残留物が生じたり、エッジが欠けたり、高額な再加工が必要になったりする可能性があります。
プロのバイヤーにとって、最も安全な出発点は、シートをリクエストする前に機器と完成したアプリケーションを定義することです。 LYSHIRE は、CO2 レーザー加工と CNC/回転彫刻用に別の材料ルートを提供しています。標準的なレーザー ルートは PMMA (アクリル) 彫刻シートですが、回転および CNC 加工には ABS 彫刻シートが供給されています。より広範な市場で一部の材料はデュアルプロセス製品として宣伝されていますが、その機能は「彫刻プラスチック」という言葉から推測するのではなく、正確なグレードで確認する必要があります。
簡単な答え: どの彫刻シートを選択すべきですか?
CO2レーザールート
非接触処理、細かいグラフィックス、デザイン間の素早い変更、複雑な輪郭、または可変情報の効率的な作成が必要な場合は、レーザー彫刻シートを選択してください。 LYSHIRE の場合、これは通常、CO2 レーザー彫刻および切断用に開発された PMMA (アクリル) シートを意味します。
ロータリー/CNCルート
ジョブで制御された機械的深さ、深い凹み文字、面取りされたエッジ、穴あけ、ルーティング、または確立された CNC ワークフローとの統合が必要な場合は、回転彫刻シートを選択してください。 LYSHIRE の場合、これは通常、回転彫刻および CNC 製造用に開発された ABS シートを意味します。
選択原則:どちらのルートが自動的に優れているというわけではありません。正しい選択は、購入者の実際の機器で指定されたコントラスト、エッジ品質、深さ、許容差、およびスループットを生み出す組み合わせです。
レーザーと回転彫刻プラスチックの比較は、機械の利点の一般的なリストではなく、生産要件から始める必要があります。
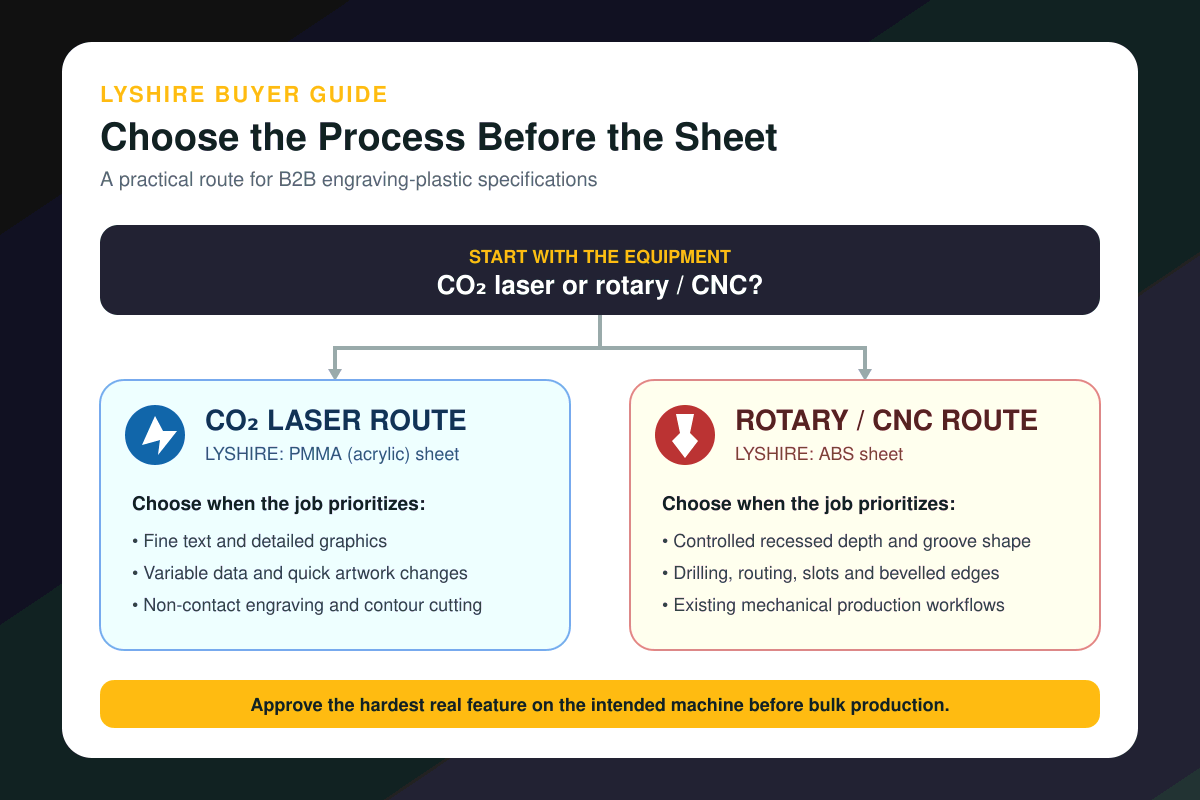
最初に加工ルートを選択し、次にシート構成を確認し、代表サンプルを承認します。
レーザー彫刻と回転彫刻では表面の除去方法が異なります
どちらのプロセスでも、薄い表面層の下にある対照的なコアを明らかにすることができますが、除去メカニズムは異なります。
CO2 レーザーは、集中エネルギーを使用してキャップを取り外し、必要に応じて工具がシートに触れることなくプロファイルを切断します。ビームはベクターまたはラスターのアートワークに従うため、細かいテキスト、ロゴ、シリアル番号、および頻繁なデザイン変更に実用的です。結果は、レーザーの出力、速度、周波数またはパルスの設定、焦点、レンズの状態、抽出および材料の配合によって異なります。
ロータリーまたは CNC システムでは、物理的なカッターが使用されます。工具の形状、スピンドル速度、送り速度、深さ、ホールドダウン、および材料の平坦度によって、キャップがどの程度きれいに取り外されるかが決まります。機械彫刻では、溝の幅と深さを直接制御でき、穴あけ、面取り、輪郭のルーティングと組み合わせることができます。長時間の生産では、カッターの磨耗と切りくずの排出を管理する必要があります。
この違いはマシンの設定以上に変化します。それは、どのポリマーを購入すべきか、アートワークの準備方法、シートの保持方法、どのような仕上げステップが必要か、再現性をどのように検査すべきかに影響します。
RFQ は色ではなくマシンから始めてください
「黒/白、1.5 mm」などのリクエストは不完全です。目に見える組み合わせと厚さについては説明されていますが、購入者が CO2 レーザー、ロータリー彫刻機、または CNC ルーターのいずれを使用するかはメーカーにはわかりません。異なる生産ルートに合わせて製造される 2 つのシートは、加工前はほぼ同一に見えることがあります。
有用な RFQ には次のように記載する必要があります。
- マシンタイプ、および関連する場合はモデルまたは作業領域。
- CO2 レーザーまたは回転/CNC 加工ルート。
- フェイスカラー、コアカラー、および必要な仕上げ。
- シートのサイズと公称厚さ。
- ラベルの仕上がり寸法と最小のテキストまたは行。
- プロファイル、穴、スロット、またはベベルが必要かどうか。
- 裏面接着剤の要件と取り付け面。
- 屋内または屋外でのサービスおよび関連する UV、化学物質、またはクリーニングへの曝露。
- 年間需要、注文数量、梱包要件。
この情報により、サプライヤーは単に色を引用するのではなく、構造を推奨することができます。
材料の互換性は最初の技術フィルターです
「プラスチック」には多くのポリマーや配合物が含まれますが、それらは熱や機械的切断に対して同じように反応するわけではありません。したがって、マシンの互換性は製品レベルで指定する必要があります。
LYSHIRE では、レーザー彫刻シートの標準的な材料ルートとして PMMA (アクリル) を使用しています。レーザーで薄い表面層を除去すると、コントラストのあるアクリルのコアが現れ、適切なグレードと厚さで完成した輪郭を切断できます。非接触プロセスによりカッターへの負荷が回避され、グラフィックを密な間隔で配置できます。
LYSHIRE は、CNC および回転彫刻シートの標準的な材料ルートとして ABS を使用しています。カッターでキャップを取り外し、対照的なコアに凹んだ凡例を作成します。 ABS は LYSHIRE レーザー ルートとしては表示されません。機械装置を使用する購入者は、カッターの種類、意図する深さ、作業に穴あけやプロファイルのルーティングが含まれるかどうかも確認する必要があります。
彫刻市場の他の場所には、レーザーと回転作業の両方で評価されている製品があります。すべての彫刻ラミネートが二重プロセスになるわけではありません。正確なシートに関するサプライヤーの仕様は、一般的な材料名よりも優先されます。
通常、プラスチックをレーザー彫刻する場合は、より強力な選択肢となります。
細かいテキストと詳細なグラフィックス
レーザー加工は、最も狭い形状を定義するカッター直径がないため、小さな文字、密集したシンボル、ロゴ、および複雑な線画に適しています。実際の制限は依然としてキャップ、コントラスト、フォーカス、アートワークに依存するため、最小の実際の特徴が承認サンプルに表示される必要があります。
可変データと頻繁なアートワークの変更
物理的な切断ツールを変更することなく、シリアル番号、資産コード、機器の凡例の変更、および短いバッチを作成できます。これにより、ジョブに多くのデザインが含まれている場合や頻繁に改訂される場合に、セットアップ時間を短縮できます。
非接触処理
レーザーはカッターを介して機械的負荷を加えません。これにより、薄いディテールの作成に役立ち、工具の摩耗変動を軽減できます。シートは依然として平らに置く必要があり、抽出システムは承認された材料に適している必要があります。
統合された彫刻と輪郭切断
多くのラベル デザインは、同じアートワークから彫刻したり切り取ったりできます。これは、湾曲したプロファイル、密接にネストされたパーツ、形状のバリエーションが多いプロジェクトに役立ちます。エッジの外観と入熱は、別のアクリル グレードから予測するのではなく、実際のシートで確認する必要があります。
通常、回転式または CNC 彫刻プラスチックがより有力な選択肢である場合
制御された凹みの深さ
機械式カッターにより、Z 軸を直接制御できます。これは、物理的に確認する必要がある溝、凹んだ凡例、または触覚の違いが図面に定義されている場合に役立ちます。深さはキャップとコアの構造と一致している必要があります。カットが浅すぎると顔の色が残る可能性があり、不必要に深くカットすると細かい部分が広がる可能性があります。
穴あけ、ルーティング、面取り
工業用ラベルには、多くの場合、取り付け穴、スロット、成形されたプロファイル、または面取りされたエッジが必要です。 CNC ワークフローでは、これらの操作を 1 つのセットアップに組み合わせることができます。工具の直径、コーナー内側の半径、穴からエッジまでの距離を図面に含める必要があります。
既存の機械生産システム
確立された回転彫刻装置、カッター、治具、および訓練を受けたオペレーターを備えたバイヤーは、そのワークフロー用に開発されたシートを選択することで、より予測可能な出力を達成できる可能性があります。材料の比較だけで機械の置き換えが正当化されることはほとんどありません。
特定のカッター形状が必要なジョブ
一部の作業は、定義されたストローク プロファイル、ベベル、またはペイントで満たされた溝に依存します。これらは機械設計の要件であり、単なる画像解像度の要件ではありません。代表的なサンプルでは、意図したカッターと深さを使用する必要があります。
彫刻ステップだけでなく、完成品を比較してください
購入の決定は、多くの場合、2 番目の色が表示されるまでに必要な時間に焦点を当てます。実際のコストは、完成部品のプロセス全体にかかる費用です。レーザー彫刻と回転彫刻のプラスチックのコスト比較には、セットアップ、彫刻、切断、穴あけ、洗浄、不合格品、工具の交換、取り出し、取り扱い、梱包が含まれます。
| 決定要因 | レーザールート | ロータリー/CNCルート |
|---|---|---|
| リシャー基材ルート | PMMA(アクリル) | ABS |
| 除去方法 | 集中した非接触エネルギー | 物理的な回転カッター |
| 代表的な強度 | 細かいディテール、可変データ、複雑な輪郭 | 制御された深さ、穴あけ、面取り、ルーティング |
| 主なセットアップ変数 | パワー、スピード、フォーカス、レンズ、抽出 | カッター、速度、送り、深さ、押さえ、切りくず除去 |
| 一般的な生産リスク | 熱の影響、残留物またはキャップの除去が不完全 | 工具の摩耗、欠け、バリ、または不均一な深さ |
| 承認優先度 | 最小の特徴、エッジ、コントラスト | 深さ、溝の幅、エッジと穴の品質 |
この表は選択の枠組みであり、幅広い材料ファミリーのすべての製品が同じように機能することを保証するものではありません。正確な製品仕様とサンプルテストは引き続き必要です。
屋外でのパフォーマンスを推測するために彫刻プロセスを使用しないでください
レーザーの互換性は屋外での耐久性を証明するものではなく、機械的に彫刻可能な ABS シートは屋外での使用には自動的には適しません。 UV 暴露、湿気、温度サイクル、化学物質、洗浄剤、取り付け応力は、仕様に関する個別の質問です。
ラベルが屋外または産業環境で使用される場合、購入者は暴露を特定し、関連する製品情報またはテスト証拠を要求する必要があります。 「耐候性」などの一般的な記述は、対象となる環境、予想される使用期間、および許容基準を定義することよりも役に立ちません。
LYSHIRE プロジェクトの場合、UV ウェザリングやその他の利用可能なテスト情報は、正確に要求された建設と照らし合わせて議論する必要があります。視覚的なサンプルは色と処理を確認しますが、最終アプリケーションのテスト要件に代わるものではありません。
アートワークの要件はレーザー制作と回転制作では異なります
レーザーアートワークは、ラスター彫刻、ベクタースコアリング、ベクターカットを組み合わせることができます。ファイルではこれらの操作を明確に分離し、重複行を避ける必要があります。小さなテキストはアウトラインに変換するか、必要なフォントを使用して提供し、最終的な寸法を記載する必要があります。
ロータリーアートワークでは、カッターの形状も考慮する必要があります。カッターは有効半径よりも鋭い内側コーナーを作成できず、ツール幅は密集したフィーチャに影響します。別々のレイヤーでは、彫刻、プロファイル切断、穴、スロット、およびベベル操作を識別する必要があります。図面には、組み立てに重要な公差を含める必要があります。
どちらのプロセスでも、サプライヤーは実際のサイズのベクター アートワークが利用可能な場合にはそれを受け取る必要があります。スクリーンショットは参考として役立ちますが、唯一の本番ファイルになるべきではありません。
装飾的なサンプルではなく、代表的なサンプルを使用する
サンプルは、将来の注文の最も困難な部分をテストする場合に最も役立ちます。シンプルな大きなロゴは見栄えが良いかもしれませんが、最小のシリアル番号、狭い境界線、狭い穴の間隔などは製造時に失敗します。
承認サンプルには以下を含める必要があります。
- 最小のテキストと最小の行。
- 隣接するフィーチャ間の最も近い間隔。
- 少なくとも 1 つの典型的な塗りつぶし領域または密集したグラフィック。
- 意図したプロファイルのエッジ、穴、またはスロット。
- 本当の顔とコアの色の組み合わせと仕上げ。
- 使用する場合は、意図した粘着性の裏地。
- ターゲットのレーザー設定またはカッターと深さの記録。
- 合格写真または署名された物理サンプル。
多くの場合、小さなパラメーター マトリックスは、単一の「最適な」設定よりも価値があります。レーザーユーザーは、制御されたテストフィールド内で出力と速度を変更できます。ロータリーユーザーは、カッターを一定に保ったまま、深さまたは送りを比較できます。最終レコードがバッチ制御の開始点になります。
不合格率を高めるよくある間違い
1 つの物理シートがすべてのマシンで動作すると仮定します。
「レーザーおよび回転彫刻プラスチック」というフレーズは、1 枚の汎用シートではなく、サプライヤーの製品群全体を表す場合があります。正確なベースポリマーと推奨プロセスを見積書とサンプルラベルで確認してください。
シート価格のみで購入する場合
シート価格の低下は、処理速度の低下、頻繁なクリーニング、カッターの交換、小さな文字の失敗、または深さの不一致によって相殺される可能性があります。受け入れられた完成部品あたりのコストを比較します。
別の製品から設定をコピーする
色、キャップの厚さ、配合、シートの厚さ、レンズ、機械の出力、工具の状態によって結果が変わる場合があります。以前の設定は開始時の参考であり、保証された製造レシピではありません。
簡単なサンプルを使ってみる
最も要求の厳しい機能を除外したサンプルではジョブを検証できません。一括注文を承認する前に、最も小さく、最も深く、最も近く、最も寸法に依存する要素をテストします。
プロセスの互換性を耐久性の主張として扱う
シートの彫刻方法は、その UV 安定性、耐薬品性、耐衝撃性、または保証を確立するものではありません。これらの要件は個別に指定する必要があります。
実際の B2B 選択シーケンス
以下のレーザー彫刻と回転彫刻プラスチックのシーケンスにより、広範な材料要求が生産準備の整った仕様に変わります。
- マシンを定義します。CO2 レーザーまたはロータリー/CNC について説明し、重要な機器の制限を特定します。
- 完成したパーツを定義します。寸法、最小の特徴、穴、エッジ、バッキング、公差を提供します。
- 材料ルートを選択します。LYSHIRE の場合、レーザー範囲には PMMA (アクリル)、回転/CNC 範囲には ABS を使用します。
- 施工を確認します。表面の色、芯の色、表面仕上げ、構造、厚さ、シートサイズを記録します。
- 環境を定義します。屋内/屋外、紫外線、湿気、温度、化学物質の要件を機械の互換性から分離します。
- 代表的なサンプルを承認します。対象の機器で最も困難な実際の機能をテストします。
- プロセスウィンドウを記録します。材料バッチでは、承認されたレーザーまたはカッターの条件を維持してください。
- バッチ出力を検査します。コントラスト、深さ、エッジ、寸法、穴、バッキング、パッキンを承認された基準と照合して確認してください。
バイヤーは、LYSHIRE のプロセスベースの材料ルートを比較できます。レーザーおよび回転彫刻材料システム、次に専用のレーザー彫刻シートそして回転彫刻シートカテゴリー。
よくある質問
同じ彫刻用プラスチックシートをレーザー彫刻と回転彫刻に使用できますか?
両方のプロセスで正確な製品が指定されている場合のみ。外観、色、または「彫刻プラスチック」という一般的な用語から、デュアルプロセスの互換性を想定しないでください。 LYSHIRE の標準ルートでは、PMMA (アクリル) レーザー シートを ABS 回転/CNC シートから分離します。
レーザー彫刻は回転彫刻よりも常に高速ですか?
いいえ。総制作時間は、アートワーク、彫刻領域、深さ、部品の数、切断と穴あけ作業、セットアップと洗浄によって異なります。彫刻時間だけではなく、完成部品のワークフロー全体を比較してください。
小さなテキストにはどのプロセスが適していますか?
CO2 レーザー加工は、カッターの直径によって同様に機能が制限されないため、非常に細かい文字や詳細なグラフィックスに好まれることがよくあります。ただし、実際のキャップ、フォーカス、設定、コントラストは実際の最小のテキストで検証する必要があります。
深い業界のレジェンドにはどのプロセスが適していますか?
凹みの深さ、溝の形状、穴あけ、または面取りの制御が重要な場合は、回転式または CNC 彫刻がよく選択されます。カッターと深さはシートの構造と図面に一致させる必要があります。
レーザーまたは回転に対応しているということは、シートが屋外グレードであることを意味しますか?
いいえ。処理の互換性と屋外でのパフォーマンスは別の特性です。材料については、UV、湿気、温度、化学物質、および予想される耐用年数を正確に指定する必要があります。
購入者は重要な推奨事項を得るためにどのような情報を送信する必要がありますか?
機械/プロセス、面とコアの色、仕上げ、厚さ、シートサイズ、完成品図面、最小特徴、穴またはプロファイル、接着剤の要件、環境、注文数量、梱包の必要性を送信してください。代表的なアートワーク ファイルを使用すると、サンプルの精度が向上します。
生産システムの一部としてシートを選択してください
正しい彫刻用プラスチックは、一般的な主張のリストが最も長いシートではありません。音響レーザーと回転彫刻プラスチックの決定により、ポリマー、表面構造、寸法が機械に適合し、承認されたサンプルが完成品の要件を満たしているシートが特定されます。
B2B マテリアルのレビューの場合は、機器のタイプ、アートワーク、アプリケーション環境、色の構造、厚さ、および予想数量を LYSHIRE に送信してください。技術チームは、適切なレーザーまたは回転/CNC ルートを推奨し、大量生産の前に加工評価用のサンプルを準備できます。